很多印刷包装企业的车间负责人都有一个直观感受:模切工序之后,如果清废靠人工敲、打、扯,车间里往往粉尘弥漫、纸屑满地,地面黏着胶印,空气里漂浮着细小纤维。长期在这样的环境里作业,员工不舒服,设备也容易进灰,产品质量更难以稳定。清废机改善车间环境,本质不是“多了一台机器”,而是把原本分散、粗放的人工清废动作,收拢到一台设备上有序完成。
这篇文章会围绕清废环节为什么影响车间环境、设备从哪些方面起作用、选型时应该看什么,以及如何结合自身工况做判断,展开说明。
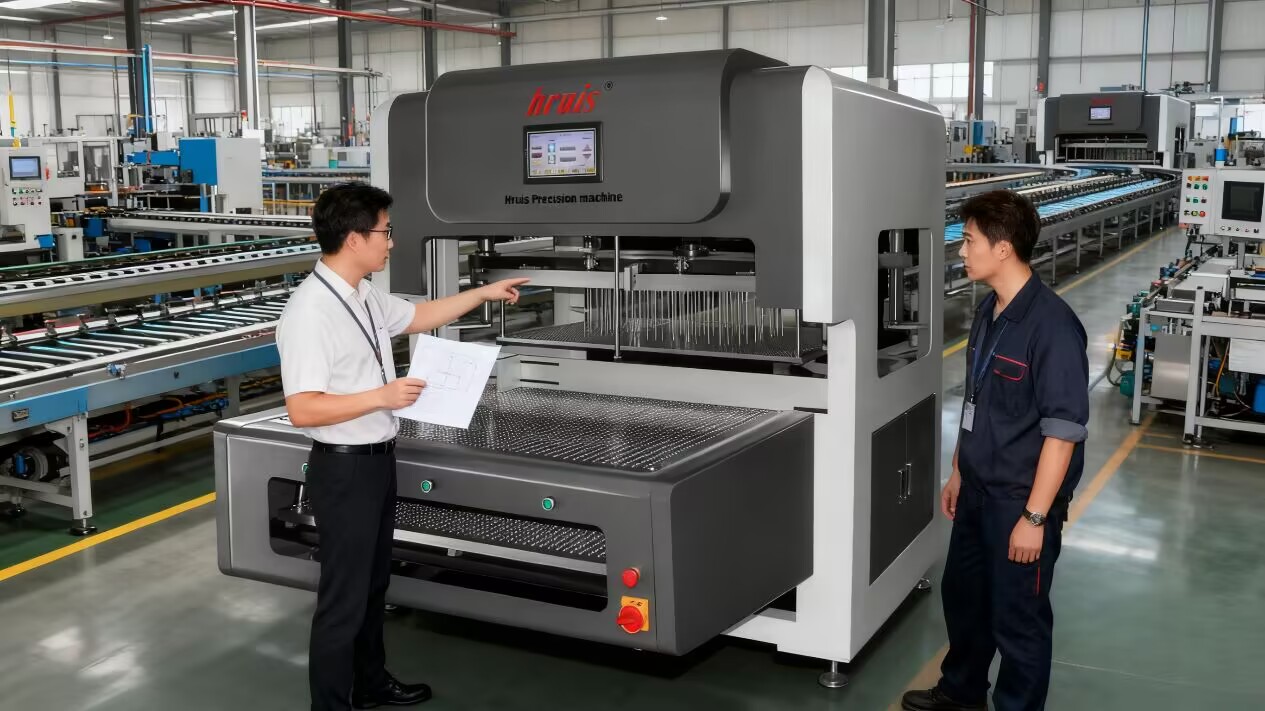
模切后的产品,纸边、孔洞废料和产品本体交织在一起。纯靠人工清废,通常需要反复翻转纸堆、用工具敲击、抽拉废边,每一下动作都会让纸毛和粉尘重新扬起。尤其是一些内孔较多、格口复杂的药盒、化妆品盒,人工清废耗时越长,纸屑散落范围就越大。
除了粉尘,人工清废还会带来两个容易被忽视的问题:一是噪音,敲击纸垛的声音此起彼伏;二是物料堆积,清出来的废边如果不能及时归拢,会占据大量通道空间。所以很多企业意识到,要让车间环境变好,先要把清废方式改掉。
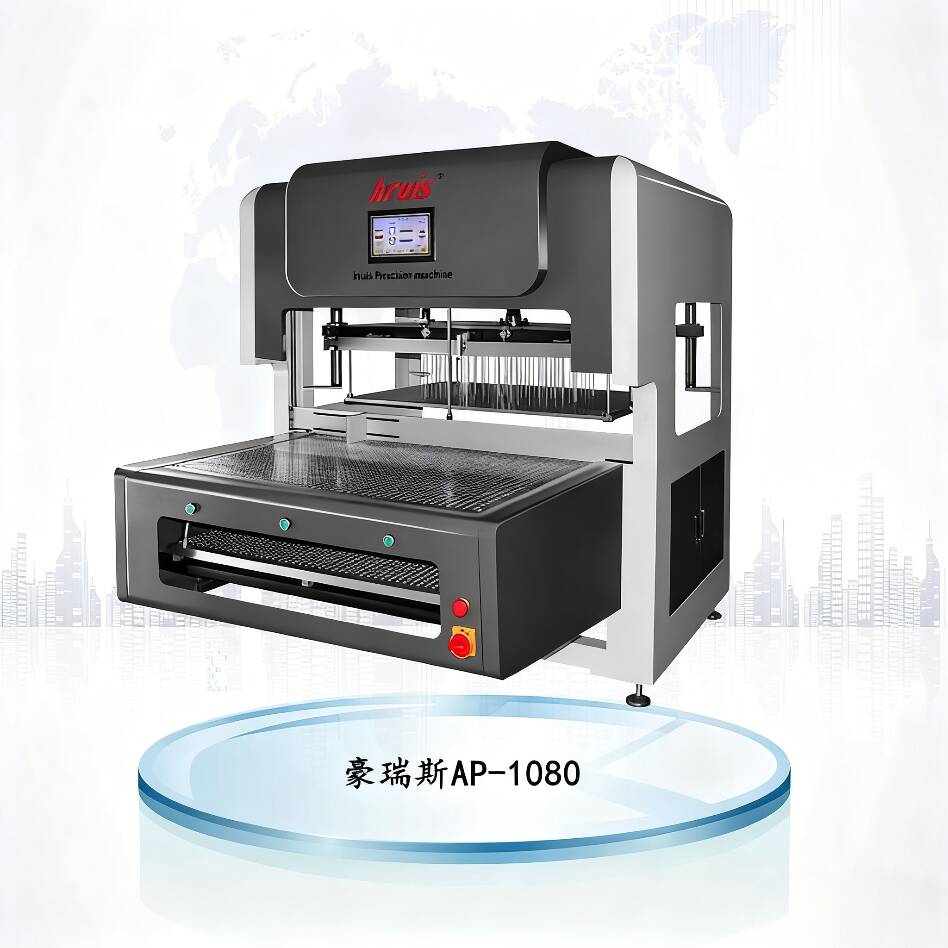
清废机改善车间环境,并不是一个笼统的说法,而是能从日常生产中观察到的几个变化。
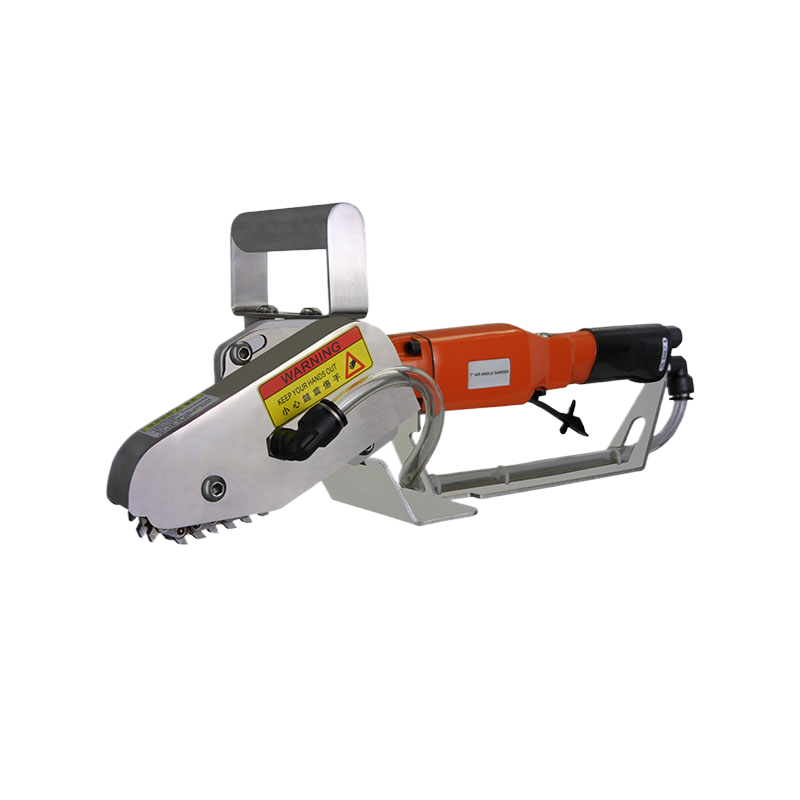
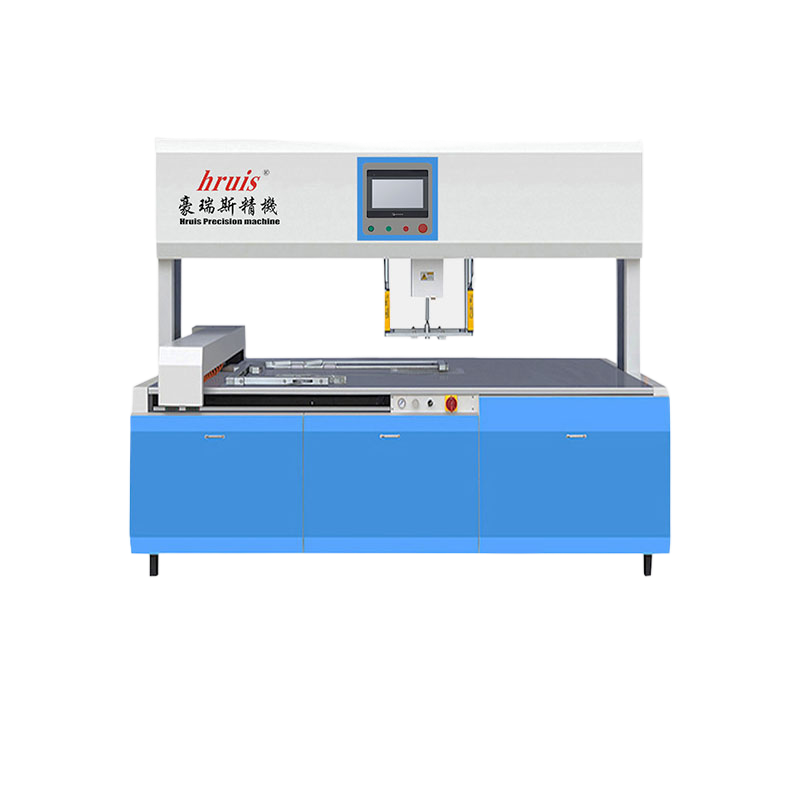
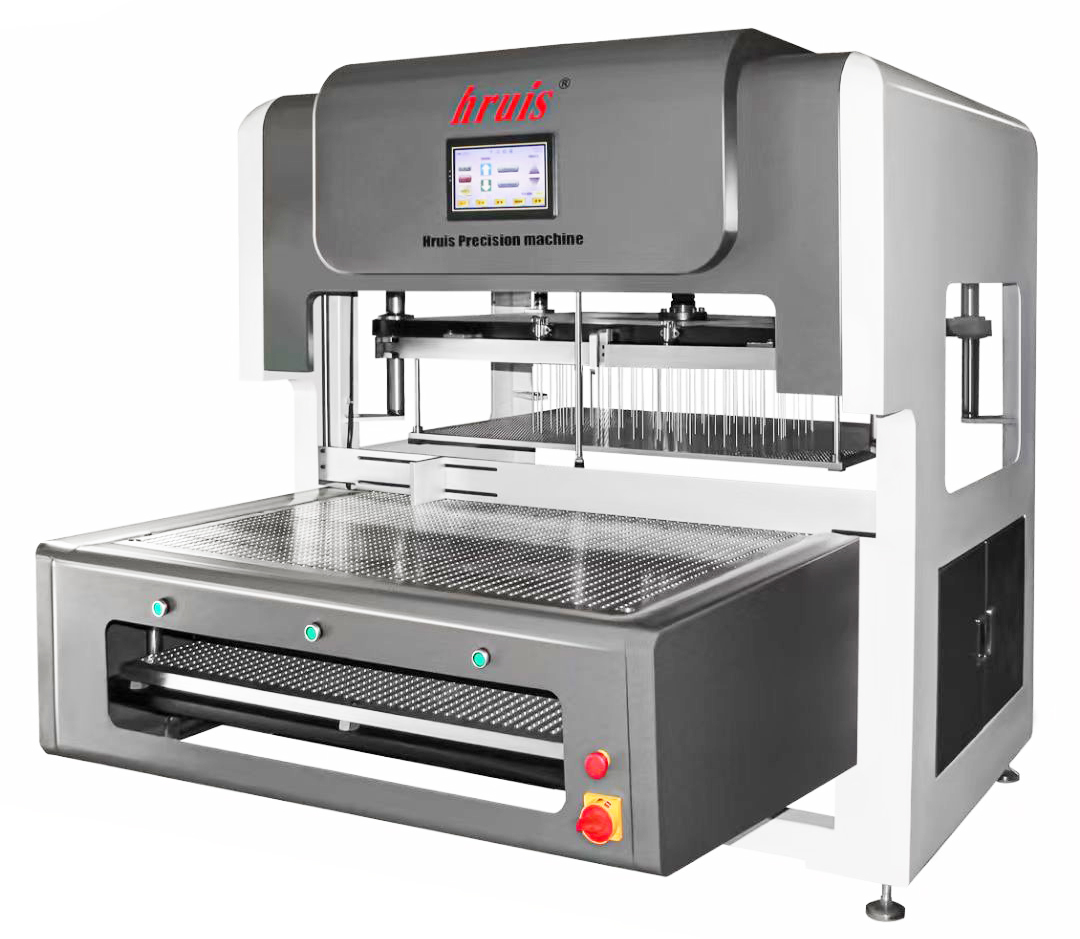
无论是气动清废机还是数控拆标清废机,设备都是通过有规律的顶、压、吹、夹动作完成废料分离,纸堆在设备上基本保持平稳,不需要反复翻转。纸毛和粉尘的扬起量明显减少,车间空气通透感会不一样。
配合清废机的出废通道或收集装置,废纸边可以直接落到指定位置,不会散落满地。通道干净了,人员走动和叉车转运都更顺畅,也减少了清扫的人工成本。
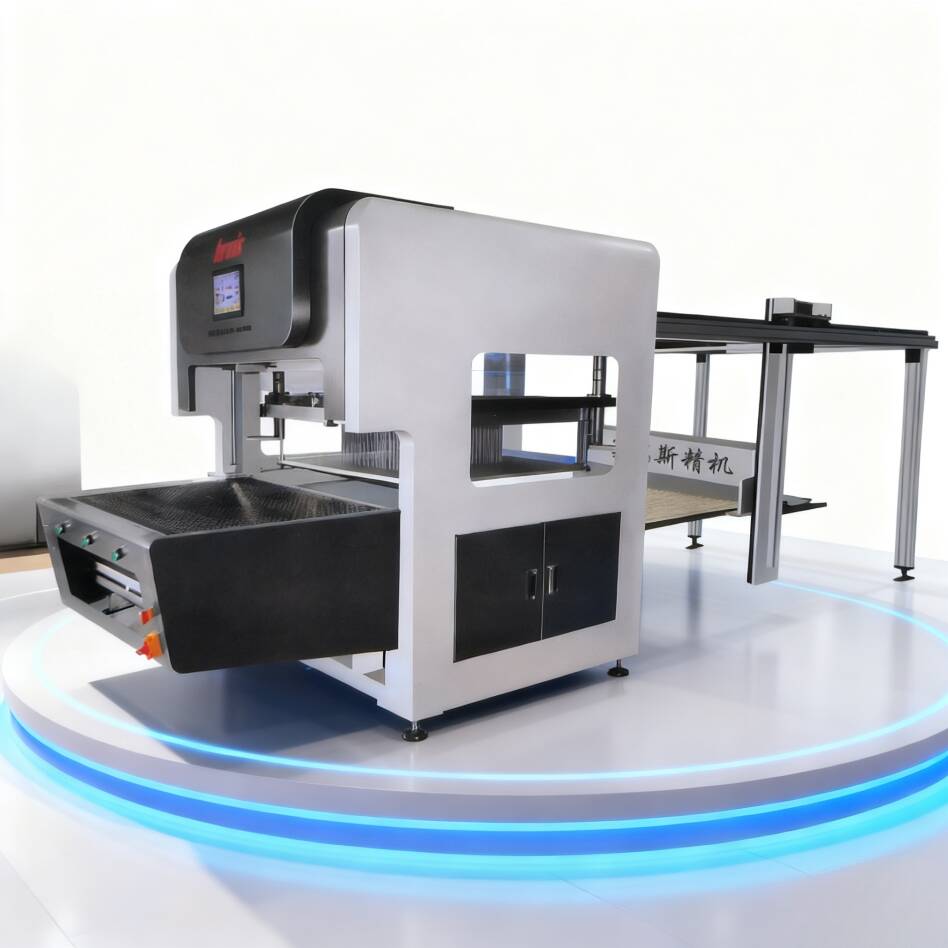
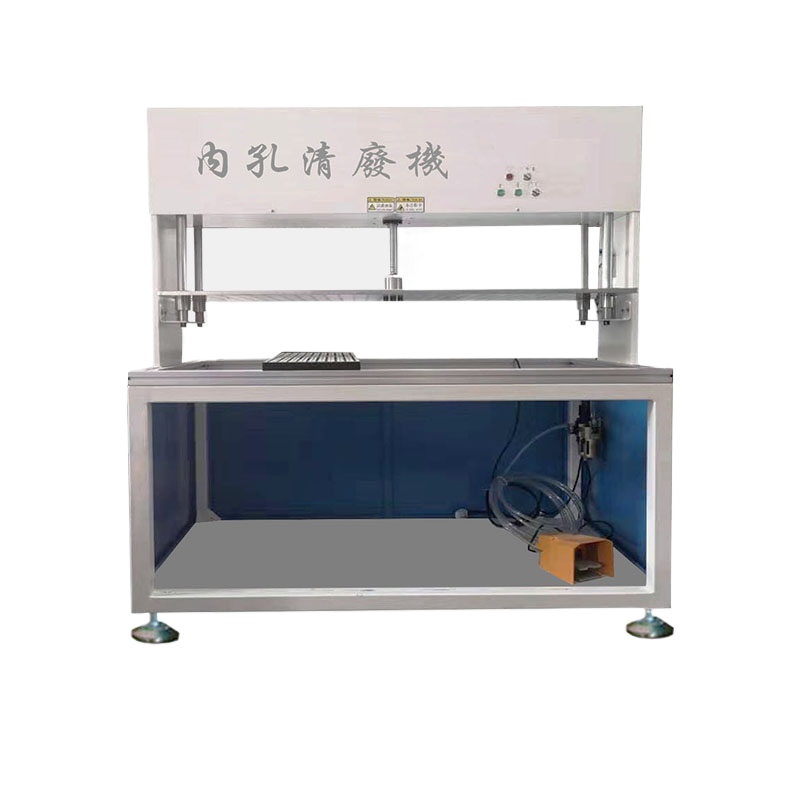
全版清废机、内孔清废机在作业时动作相对平稳,不像人工敲击那样产生冲击性噪音。操作人员不必长时间用工具敲打纸堆,手部、腰部的负担也随之减轻,人员稳定性会更好。
车间环境的另一个维度是“物料流转”。人工清废速度慢,模切后半成品就会堆在机台旁边,显得拥挤杂乱。设备清废节奏稳定,半成品周转快,现场的拥堵感自然减轻。
不是只要买了清废机,车间环境就一定变好。设备选型不对,反而可能增加新的麻烦。以下几个维度值得重点看。
吊牌、药盒这类小产品,适合内孔清废机定点处理;彩盒、包装盒大面积废边,全版清废机更高效;产品种类多、经常换版的企业,数控拆标清废机会更灵活。设备动作方式与产品结构匹配,废料才能清得干净,不会出现二次人工补清的情况。
清废设备长期高频运行,如果结构复杂、故障点多,停机维修对车间秩序的影响非常大。深圳市豪瑞斯精密机械有限公司在设计上注重精简结构,把易出问题的环节尽可能简化,帮助用户减少维护工作量——设备稳定,生产节奏不乱,环境自然可控。
不同厂房的通道宽度、层高、纸堆尺寸都不一样。常规机型未必适合每个现场。豪瑞斯精机支持功能与结构上的个性化定制,能够结合用户车间实际尺寸规划设备进出和废料收集方向,让设备真正融入现有产线,而不是硬塞进车间里。
清废设备投入使用后,日常调试、耗材更换、故障处理都需要供应商支持。靠谱的售后服务,能避免设备“带病运转”带来的效率损失和安全隐患。这也是评估环境改善能否持续的重要一环。
清废机改善车间环境的效果,和产品结构、产量、人工配置都有关。产量不大、异形产品极少的车间,可以先从局部环节优化;而模切量大、人工清废占比高的企业,引入自动化清废设备的回报通常立竿见影。
这里不建议只听“效果好”“回本快”这类说法,更务实的做法是,把手头产品拿给设备厂家做实际测试,用试机数据来判断效率提升和环境改善程度。深圳市豪瑞斯精密机械有限公司深耕印刷后道清废领域,可以提供面向具体产品的清废方案建议,帮助客户理清配置需求,不盲目追求高配。
车间环境的改善,不是靠一次大扫除,而是靠把产生粉尘、噪音和杂乱的工序理顺。清废机改善车间环境的核心逻辑,是用稳定的设备动作替代分散的人工操作,让纸屑、粉尘和噪音从源头上得到控制。如果你正在为模切车间的清废环节困扰,不妨从产品试机开始,评估自动化清废对本厂的实际价值。如需结合具体产品与车间工况评估配置方案,可以整理样品和产量数据,与豪瑞斯精机的技术人员做进一步沟通。