气动清废机的转速并不是一个固定值,也不是越快越好。调节的最终目的,是让清废动作的节奏与模切半成品上纸屑的分离难度相匹配。速度太快,纸屑倒是断了,但产品边缘可能被压伤;速度太慢,连接点撕不开,废料残留在版面上反而增加人工。这篇文章就帮大家理清气动清废机转速调节的判断依据和常见误区,方便在实际生产中少走弯路。
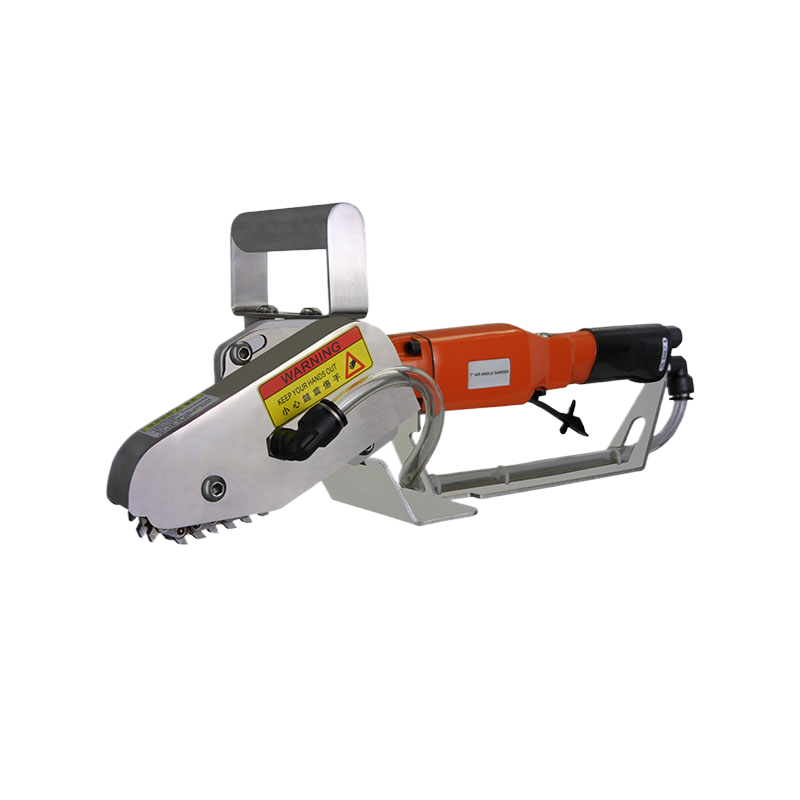
气动清废机的工作方式,是清废头以一定频率向下敲击或顶出纸屑。转速越高,单位时间内的动作次数越多,冲击力叠加的效果也越强。但“强”并不等于“合适”。
实际生产中有几个变量会直接影响清废难度:纸板的批次差异、纤维方向、含水量、模切刀线的磨损程度,甚至车间温湿度变化,都会改变纸屑与产品的连接强度。如果设备转速常年不变,遇到不同批次、不同材质的订单,就容易出现两种典型问题——要么纸屑没清干净,要么产品表面被顶出痕迹。因此,气动清废机转速调节不是调一次就结束的事,而是换版、换料时的一项常规检查项。
另外还要注意,转速参数往往和设备的气压、清废头行程配合在一起起作用。只调转速、不动其他参数,不一定能解决问题。这一点在后面的判断环节会提到。
从本质上讲,气动清废机转速调节调的不是“快慢”本身,而是设备动作频率与纸屑脱离难度之间的匹配关系。理解了这一点,调节思路就清晰了。
调转速的底层依据,来源于对现场现象的判断:
值得留意的是,不同产品结构对转速的要求差异很大。薄卡纸类的药盒、化妆品盒,适合用较低的频率和稳定的力度,避免在盒面留下顶痕;而瓦楞纸和灰板类的玩具包装、电子产品包装盒,纸屑连接点面积大、材质偏硬,适当地提高频率有助于一次性把废料分离干净。吊牌这类小尺寸产品则更需要精细调节,转速过高容易带动产品本身发生位移,导致后续工序对位不准。
把转速调节放到真实订单里看,思路会更直观。
以彩盒为例,模切后的半成品通常是整版输出,纸屑与盒坯之间依靠若干个连接点固定。清废机要做的是在不损伤盒坯的前提下,把这些连接点逐一打断。对于卡纸类,连接点相对脆弱,转速设定偏向“低频准确”,让每个清废头有足够时间对准废料区域;对于瓦楞类,纤维韧性更强,需要“高频反复”冲击才能彻底分离。这里没有统一的转速数值,只有适合当前工况的区间。
操作人员在日常换版时,可以按“小步调整、逐版验证”的方式来处理。先观察首版清废后的产品质量和残留情况,再每次以小幅幅度调整转速,确认异常消失后再批量生产。这种方法虽然朴素,但能避免一次性把转速调过头,造成整批产品压伤。
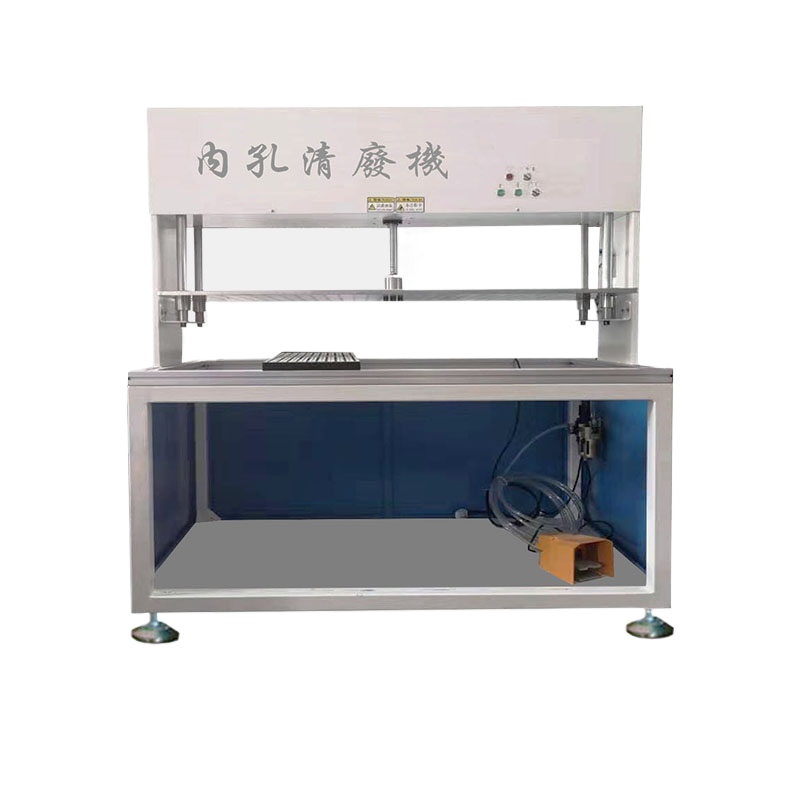
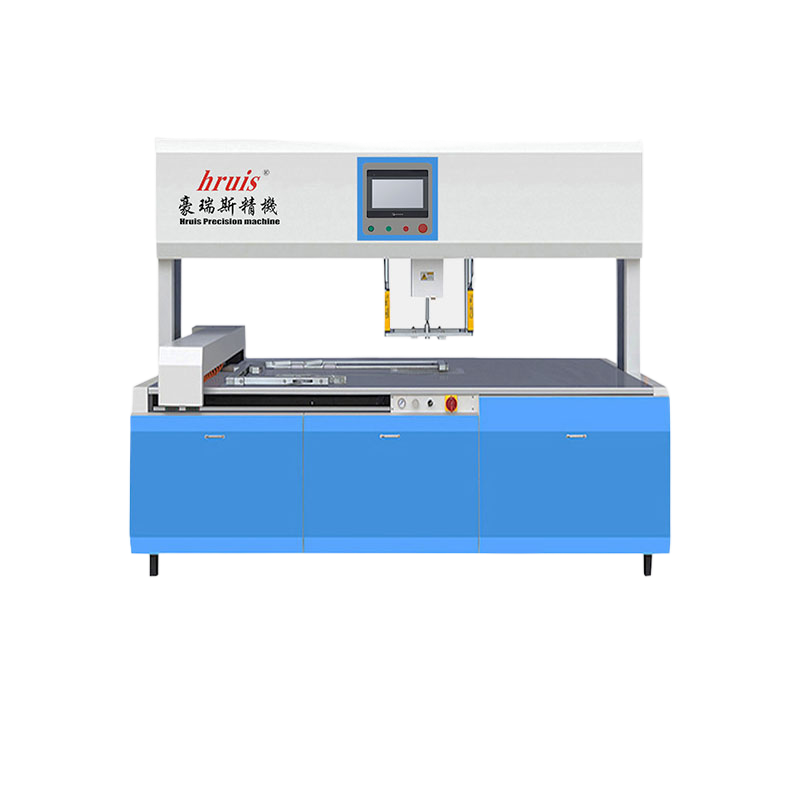
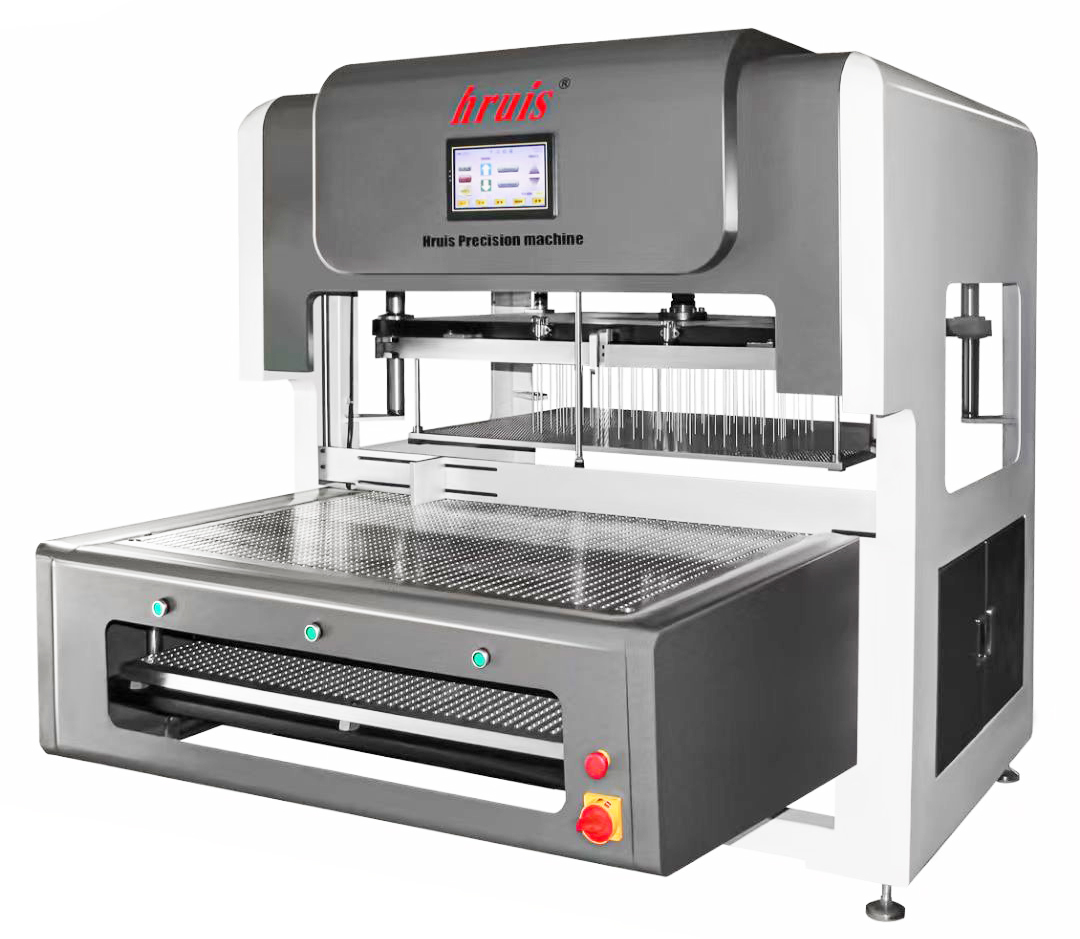
在设备选择上,气动清废机转速调节的便利性也是值得评估的一项指标。豪瑞斯精机的气动清废机系列,在结构设计上就考虑了实际生产中的调节需求,操作界面直观,参数调整不需要复杂的工具和流程,操作人员经过简单培训就能上手。对多品种、小批量的包装印刷企业来说,这种调节便捷性会直接影响每天的换单效率和良品率。
企业在选购清废设备时,可以重点考察以下几点:
这里要特别提醒一点:不要只看厂家标注的转速范围,更要问清楚“怎么调、调到什么程度、调整后需要做哪些确认动作”。同一个转速范围,不同品牌设备的实际冲击效果可能差别很大,这和清废头的形状、气压系统的响应速度、整机刚性都有关系。
豪瑞斯精机作为印刷后道清废方案源头厂家,在产品设计上始终坚持精简结构、降低故障率的理念,同时支持根据客户的特定产品规格和工艺要求进行定制化功能开发。无论是标准机型,还是需要针对特殊纸板、特殊排列方式做转调整改,都可以在选型阶段与工程技术人员直接沟通,提前确认调节方案。
气动清废机转速调节只是清废工艺中的一个环节,它的效果还受到模切质量、纸张特性、设备保养状态等多方面因素影响。如果生产中出现清废不彻底的问题,建议先按顺序排查:模切刀线是否磨损、纸张是否受潮、清废头是否磨损、气压是否稳定,最后再调整转速。把调节建立在系统判断上,比反复试碰更高效。
如果您的工厂正在为不同纸板类型的清废效果不稳定而烦恼,或是在新设备选型时想进一步了解转速调节的实际操作体验,可以提供具体的产品材质、尺寸和模切机速度等信息,与豪瑞斯精机的技术人员做一次工况沟通,获取更有针对性的设备配置和调节建议。